


BOSM -5020-5Z қарама-қарсы басты бұрғылау фрезерлік станогы
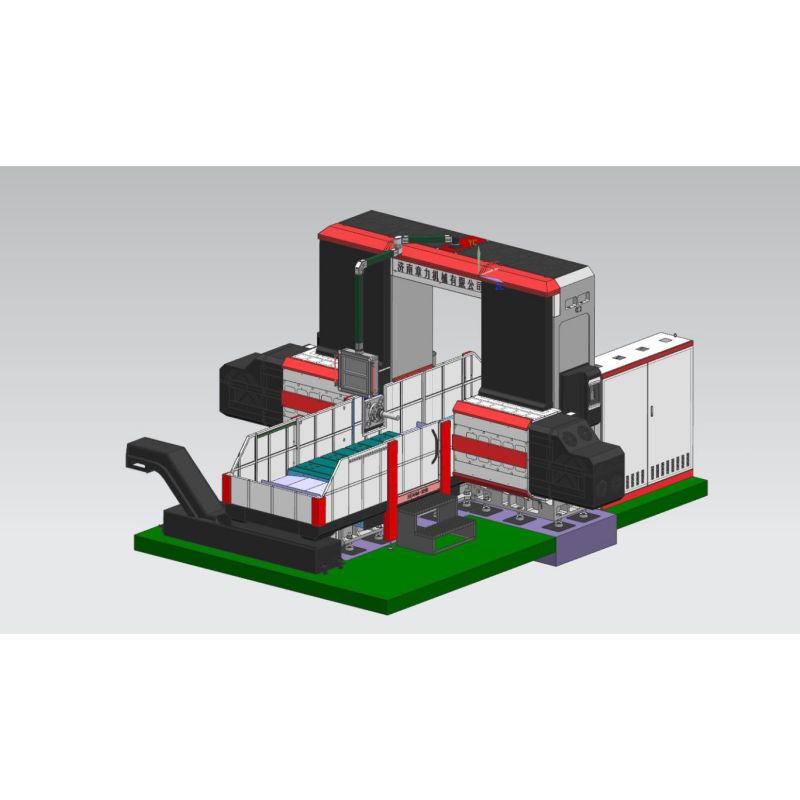
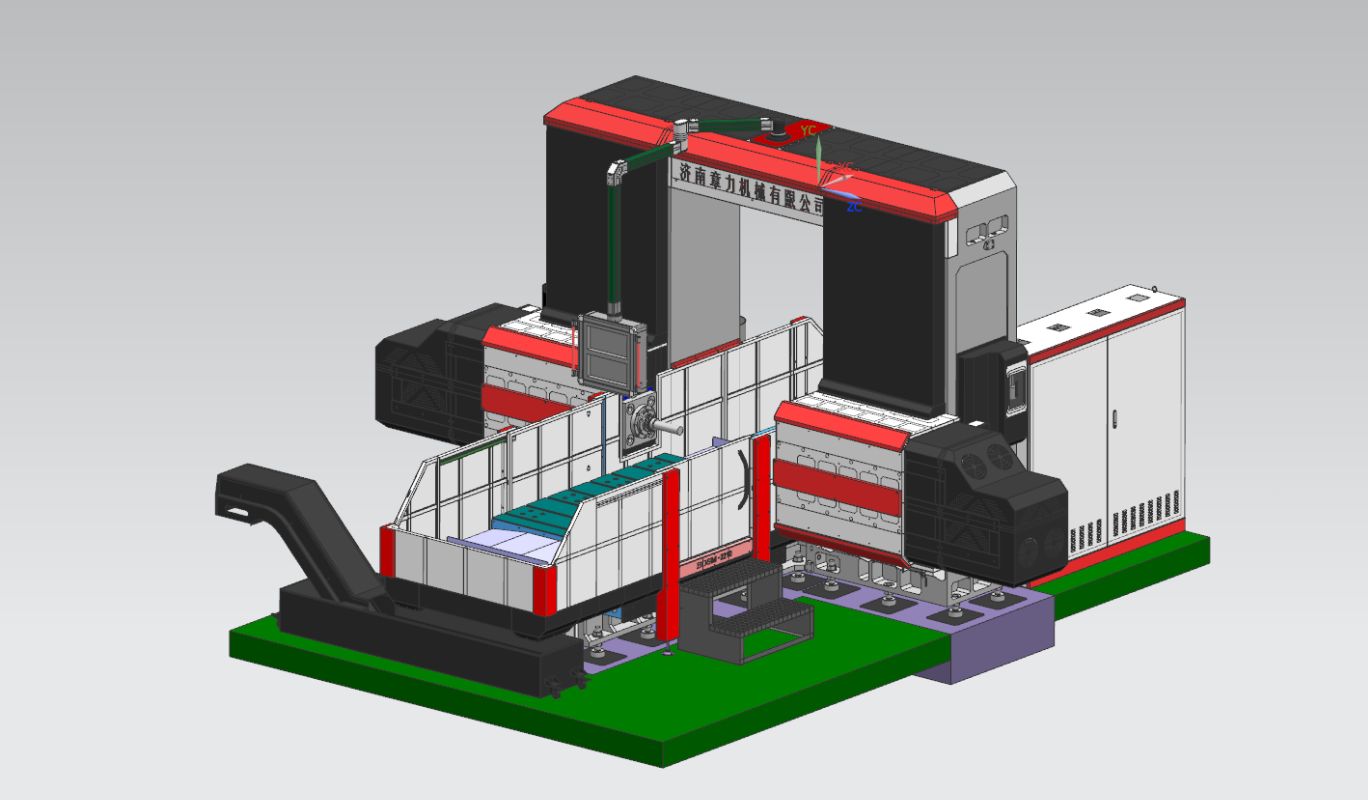
1Жабдықты пайдалану:
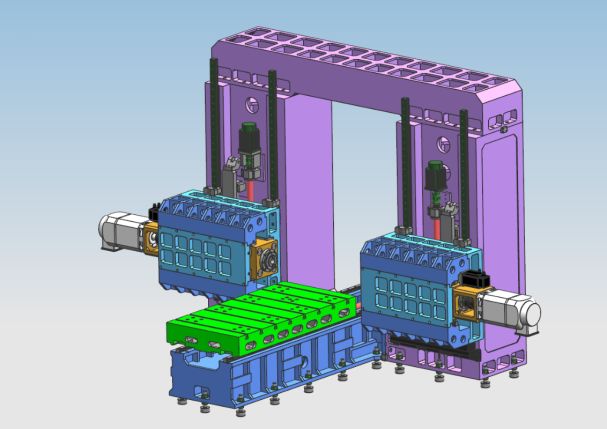
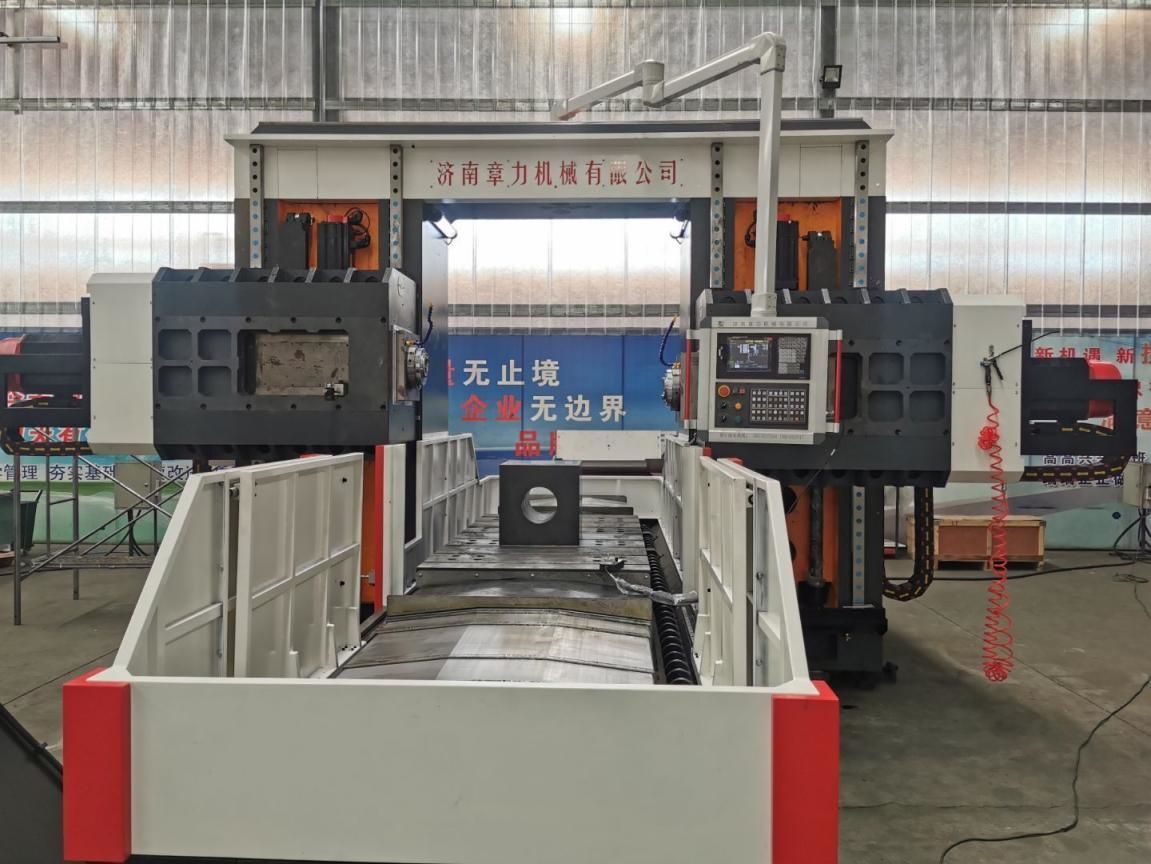
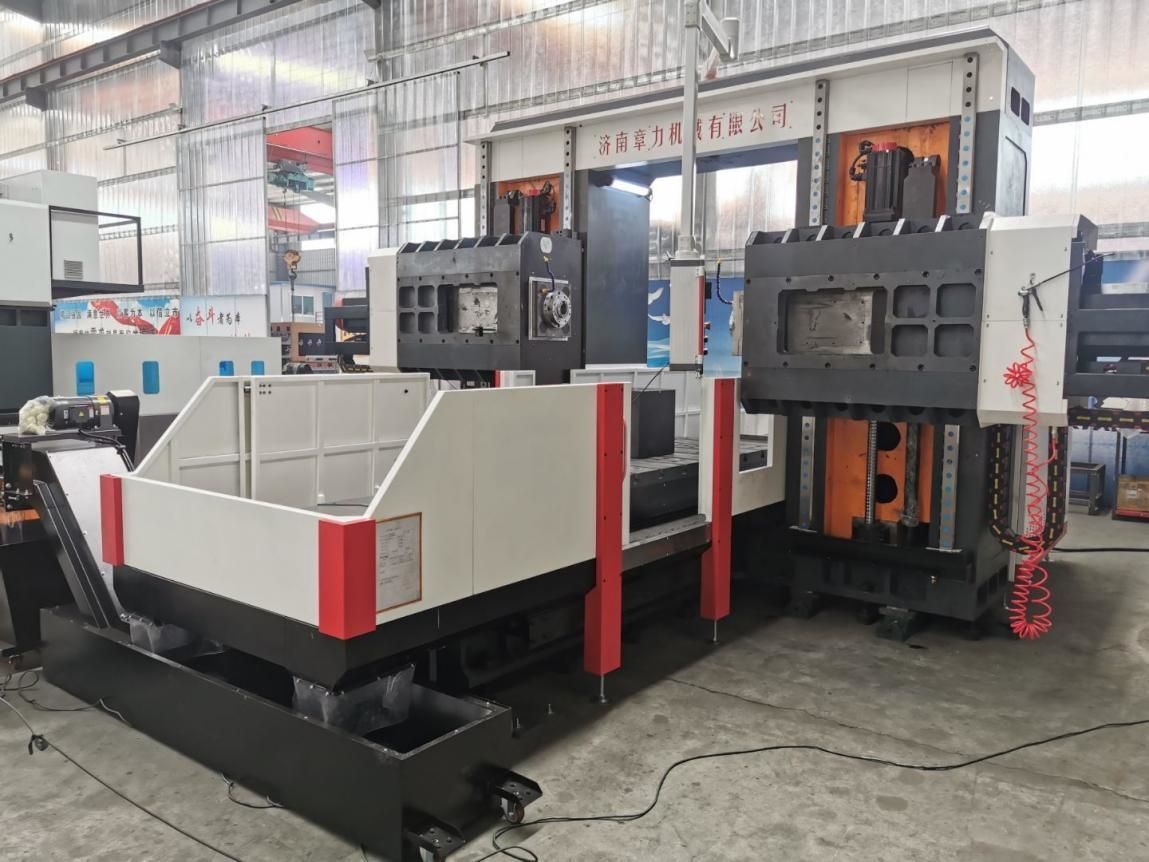
BOSM-5020-5Z CNC жұмыс үстелінің жылжымалы қос бағаналы бастан басына дейін бұрғылау және фрезерлеу станогы - бұл машина жасаудың симметриялы дайындамаларын жасауға арналған арнайы машина. Машина арнайы жылжымалы жұмыс үстелімен және екі көлденең тартқыштар жиынтығымен жабдықталған, олар тиімді жүріс диапазонында дайындаманы бұрғылау, фрезерлеу, бұрғылау және басқа да өңдеуді жүзеге асыра алады, дайындаманы бір уақытта өңдеуге болады (екінші реттік қысқышты қажет етпейді), жылдам тиеу және түсіру жылдамдығы, жылдам орналастыру жылдамдығы, жоғары өңдеу дәлдігі және жоғары өңдеу тиімділігі.
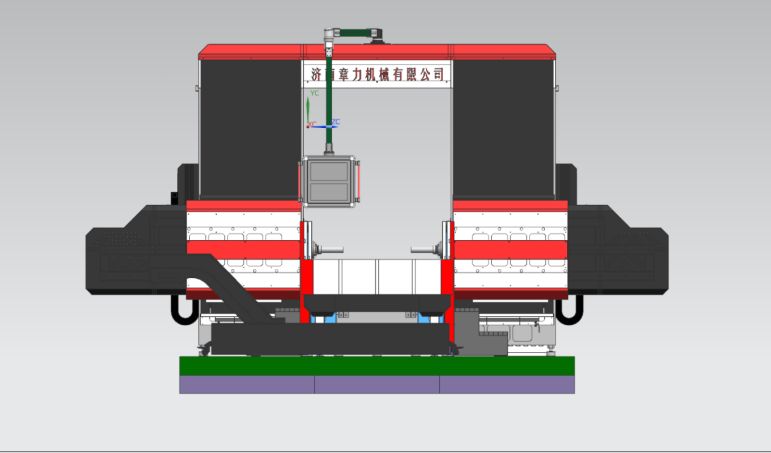
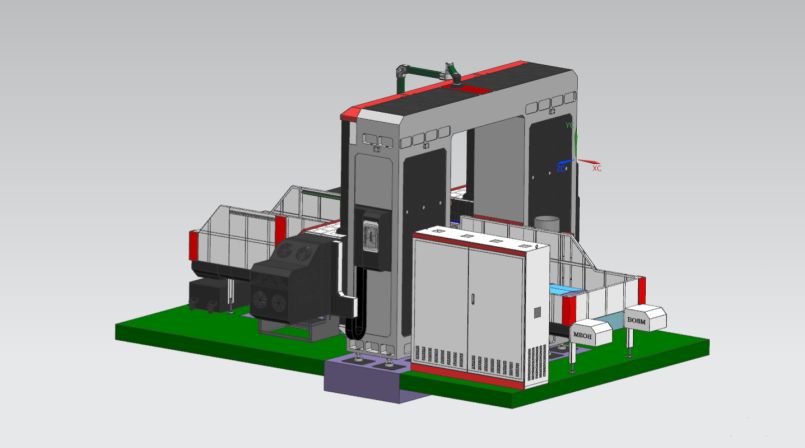
2Жабдық құрылымы:
2.1. Машинаның негізгі компоненттері
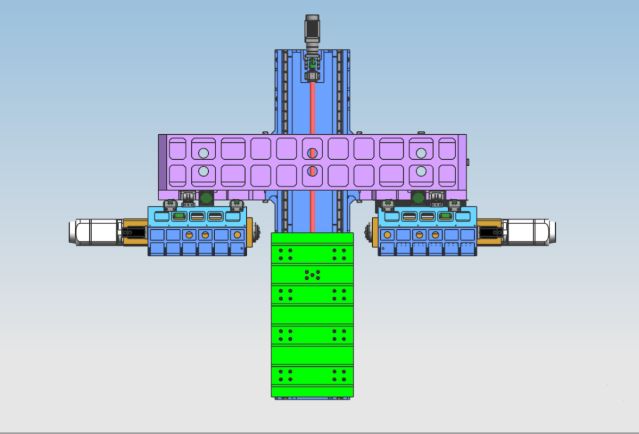
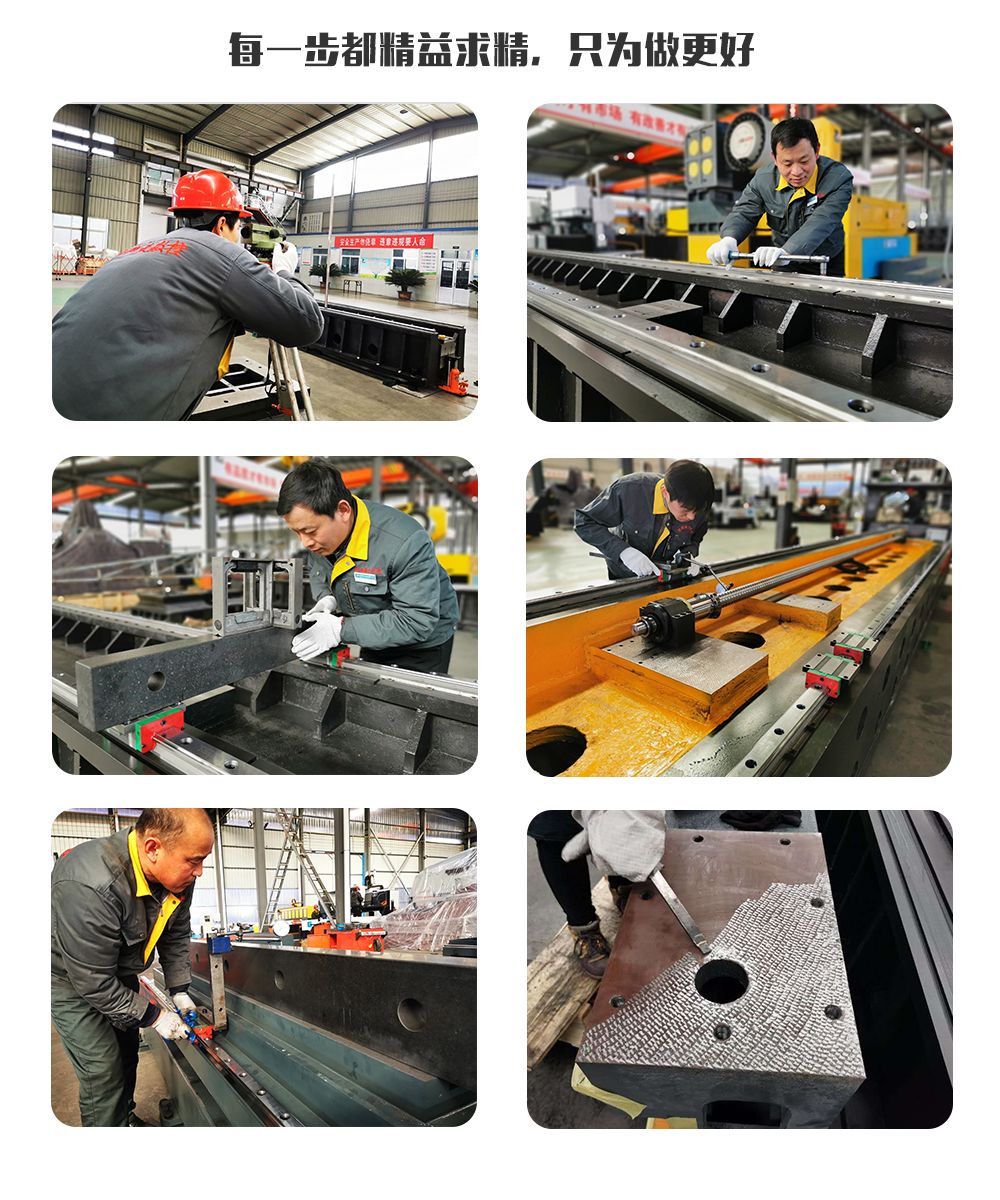
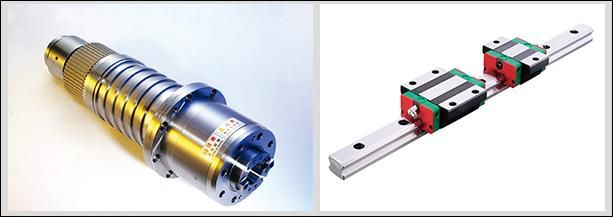
Төсек, жұмыс үстелі, сол және оң жақ бағандар, арқалықтар, габаритті байланыстырушы арқалықтар, ершіктер, қошқарлар және т.б. шайыр құмынан, жоғары сапалы сұр шойыннан 250 құймадан жасалған, ыстық құм шұңқырында күйдірілген → дірілмен қартаю → пешті күйдіру → дірілмен қартаю → дөрекі өңдеу → дірілмен қартаю → пешті күйдіру → дірілмен қартаю → әрлеу, бөлшектердің теріс кернеуін толығымен жояды және бөлшектердің жұмысын тұрақты ұстайды. Бекітілген төсек, сол және оң жақ бағандар, габарит және жұмыс үстелі қозғалады; машинада фрезерлеу, бұрғылау, қайта батыру, қағу және басқа да функциялар бар, құралды салқындату әдісі сыртқы салқындату болып табылады, машинада 4 осьті байланыстыруды, 5 осьті бір әрекетті, 2 қуат басын, машинаның осьтік және қуат басын жүзеге асыра алатын 5 беру осі бар. Қуат басы төмендегі суретте көрсетілген.
2.2. Осьтік беріліс қорабының негізгі құрылымы
2.2.1. Х осі: Жұмыс үстелі бекітілген төсектің бағыттаушы рельсі бойымен көлденеңінен өзара қозғалады.
X осі бойынша беріліс: X осі бойынша сызықтық қозғалысты жүзеге асыру үшін жұмыс үстелін шарлы бұрандалы беріліс арқылы жүргізу үшін айнымалы ток серво қозғалтқышы және жоғары дәлдіктегі планетарлық редуктор қолданылады.
Бағыттаушы рельс пішіні: екі жоғары беріктіктегі дәлдіктегі сызықтық бағыттаушы рельстерді төсеу
2.2.2.Y1 осі: Қуат басы және тартқыш бағанның алдыңғы жағына тігінен орнатылған және бағанның бағыттаушы рельсі бойымен солға және оңға қарай өзара қозғалады.
Y1 осі бойынша беріліс: айнымалы ток серво қозғалтқышы ер-тоқымды қозғалту және Y1 осі бойынша сызықтық қозғалысты жүзеге асыру үшін шарлы бұранданы бұрау үшін қолданылады.
Бағыттаушы рельстің пішіні: 45 типті сызықтық бағыттаушы рельстердің 4 дана.
2.2.3.Y2 осі: Қуат басының екінші тартқышы бағанның алдыңғы жағына тігінен орнатылған және бағанның бағыттаушы рельсі бойымен солға және оңға қарай өзара айналады.
Y2 осі берілісі: айнымалы ток серво қозғалтқышы Y1 осінің сызықтық қозғалысын жүзеге асыру үшін ершік қозғалысын басқару үшін шарлы бұранданы басқару үшін қолданылады.
Бағыттаушы рельс пішіні: 45 типті сызықтық бағыттаушы рельстердің 4 дана
2.2.4. Z1 осі: Қуат басының сырғанайтын ершігі оң жақ бағанның алдыңғы жағына тігінен орнатылады және баған бағыттаушы рельсі бойымен жоғары және төмен қарай өзара әрекеттеседі.
Z1 осі бойынша беріліс: айнымалы ток серво қозғалтқышы және жоғары дәлдіктегі планетарлық редуктор Z1 осі бойынша сызықтық қозғалысты жүзеге асыру үшін шарлы бұранда арқылы қозғалатын қошқарды басқару үшін қолданылады.
Бағыттаушы рельстің пішіні: 2 65 типті сызықтық бағыттаушы рельстер
2.2.5.Z2 осі: Қуат басының сырғымалы ершігі оң жақ бағанның алдыңғы жағына тігінен орнатылады және баған бағыттаушы рельсі бойымен жоғары және төмен қарай өзара әрекеттеседі.
Z1 осі бойынша беріліс: айнымалы ток серво қозғалтқышы және жоғары дәлдіктегі планетарлық редуктор Z2 осі бойынша сызықтық қозғалысты жүзеге асыру үшін шарлы бұранда арқылы қозғалатын қошқарды басқару үшін қолданылады.
Бағыттаушы рельстің пішіні: 2 65 типті сызықтық бағыттаушы рельстер
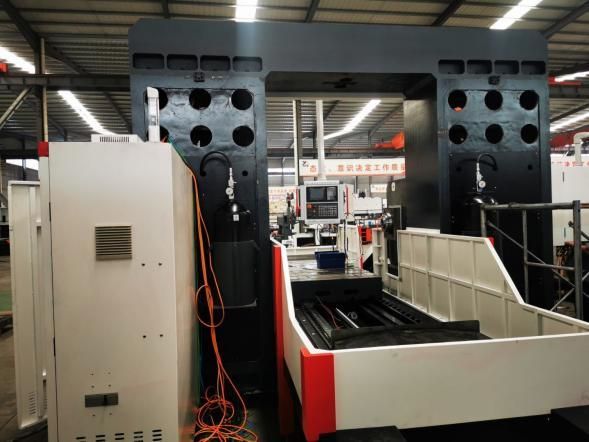
Жоғары сапалы HT250 құю бағанасы, 65 типті ауыр жүктемелі сызықтық бағыттаушы рельстердің 2 дана
Бұрау және фрезерлеу қуат басы (1 және 2 қуат басын қоса алғанда) күрделі шаршы тартқыш болып табылады және қозғалыс бағыты 4 сызықтық роликті бағыттаушы рельстермен басқарылады. Жетек дәлдіктегі шарлы бұранда жұбын басқару үшін айнымалы ток серво қозғалтқышын пайдаланады. Машина азот балансы жолағымен жабдықталған. , Бұранда мен серво қозғалтқыштағы машина басының көтергіштік қабілетін азайтыңыз. Z осі қозғалтқышында автоматты тежеу функциясы бар. Қуат өшкен жағдайда, автоматты тежегіш қозғалтқыш білігін айнала алмайтындай етіп мықтап ұстайды. Жұмыс кезінде бұрғы ұшы дайындамаға тимеген кезде, ол тез беріледі; бұрғы ұшы дайындамаға тигенде, ол автоматты түрде жұмыс беру режиміне ауысады. Бұрғы ұшы дайындамаға енгенде, ол автоматты түрде жылдам кері оралуға ауысады; бұрғы ұшының ұшы дайындамаға шығып, белгіленген қалыпқа жеткенде, ол автоматты айналымды жүзеге асыру үшін келесі тесік орнына ауысады. Және ол соқыр тесік бұрғылау, фрезерлеу, фаскалау, жоңқаны сындыру, жоңқаны автоматты түрде алу және т.б. функцияларын жүзеге асыра алады, бұл еңбек өнімділігін жақсартады.
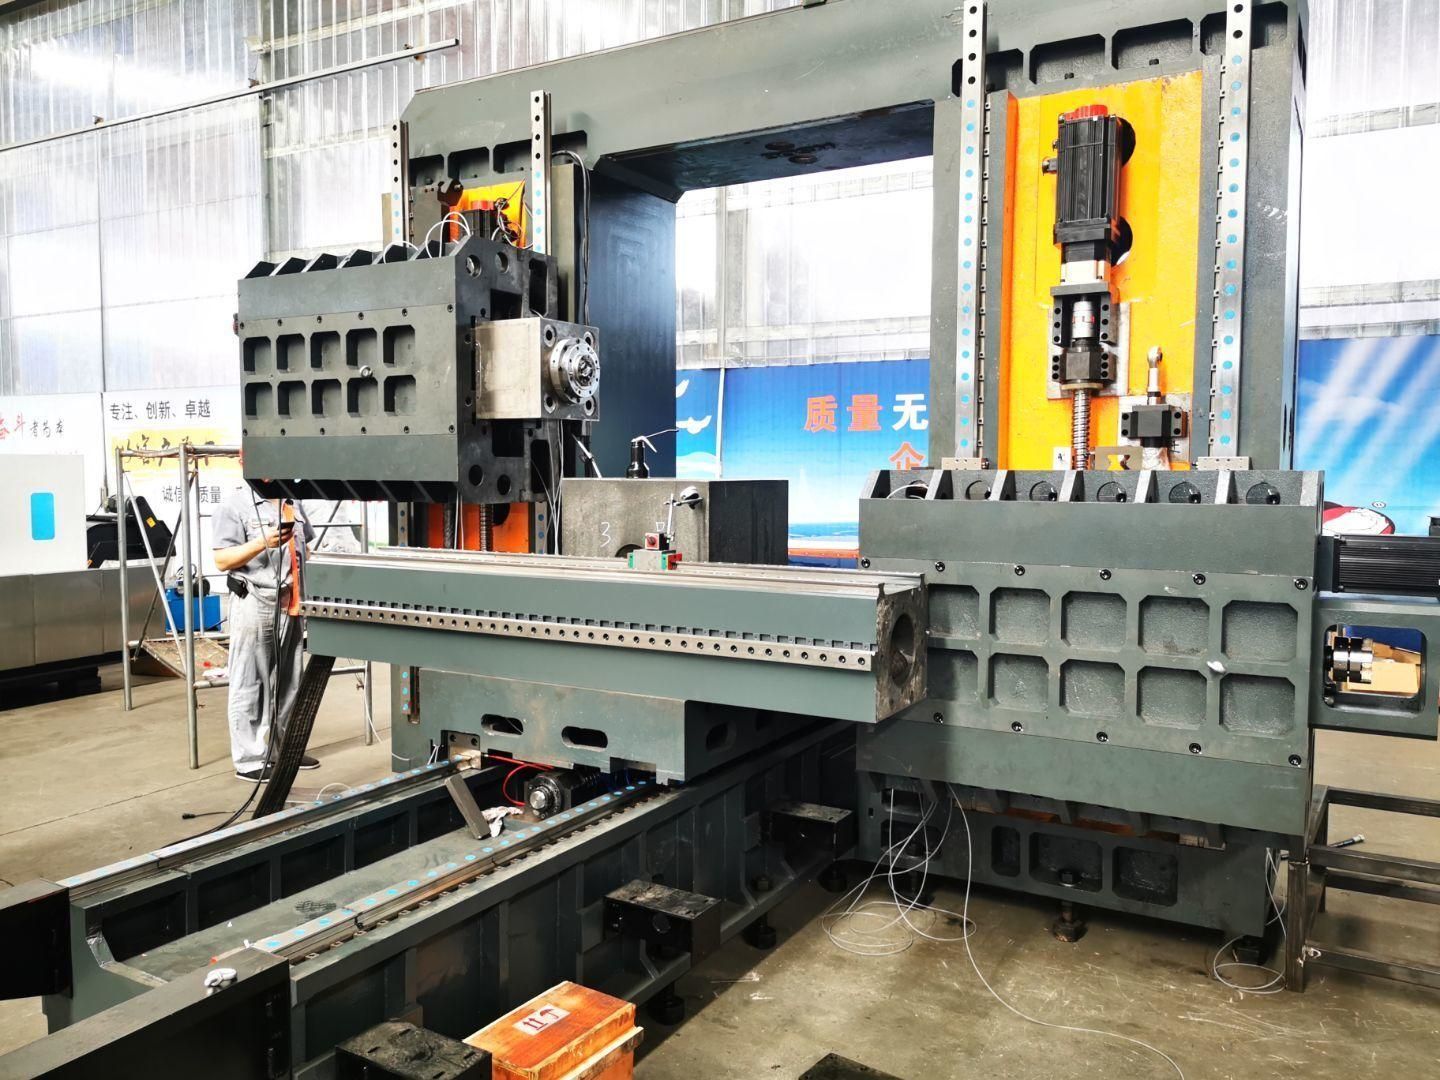
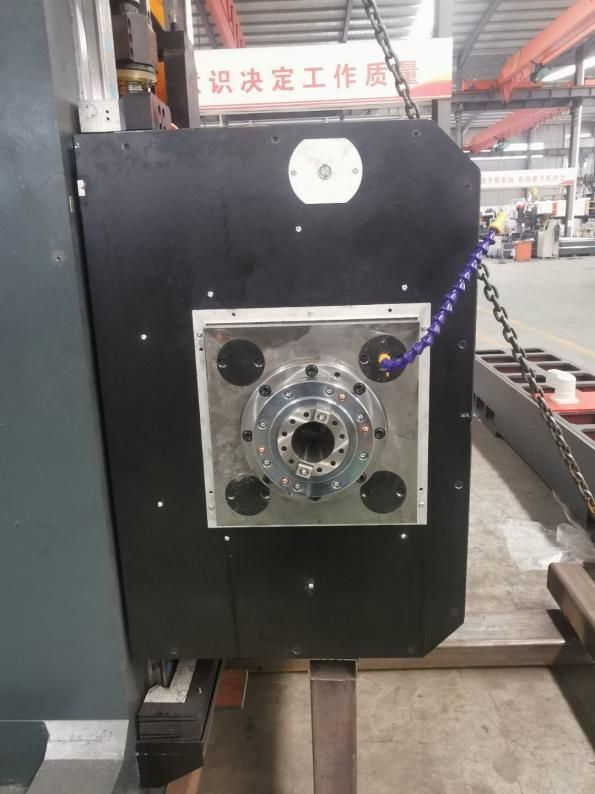
500 мм жүріспен шаршы тармақты қуатты басы дәстүрлі ендірмелердің орнына сызықтық бағыттаушыларды пайдаланады, бұл бағыттау дәлдігін айтарлықтай жақсартады және шаршы тармақтың қаттылығын сақтайды.
2.3. Чиптерді алу және салқындату
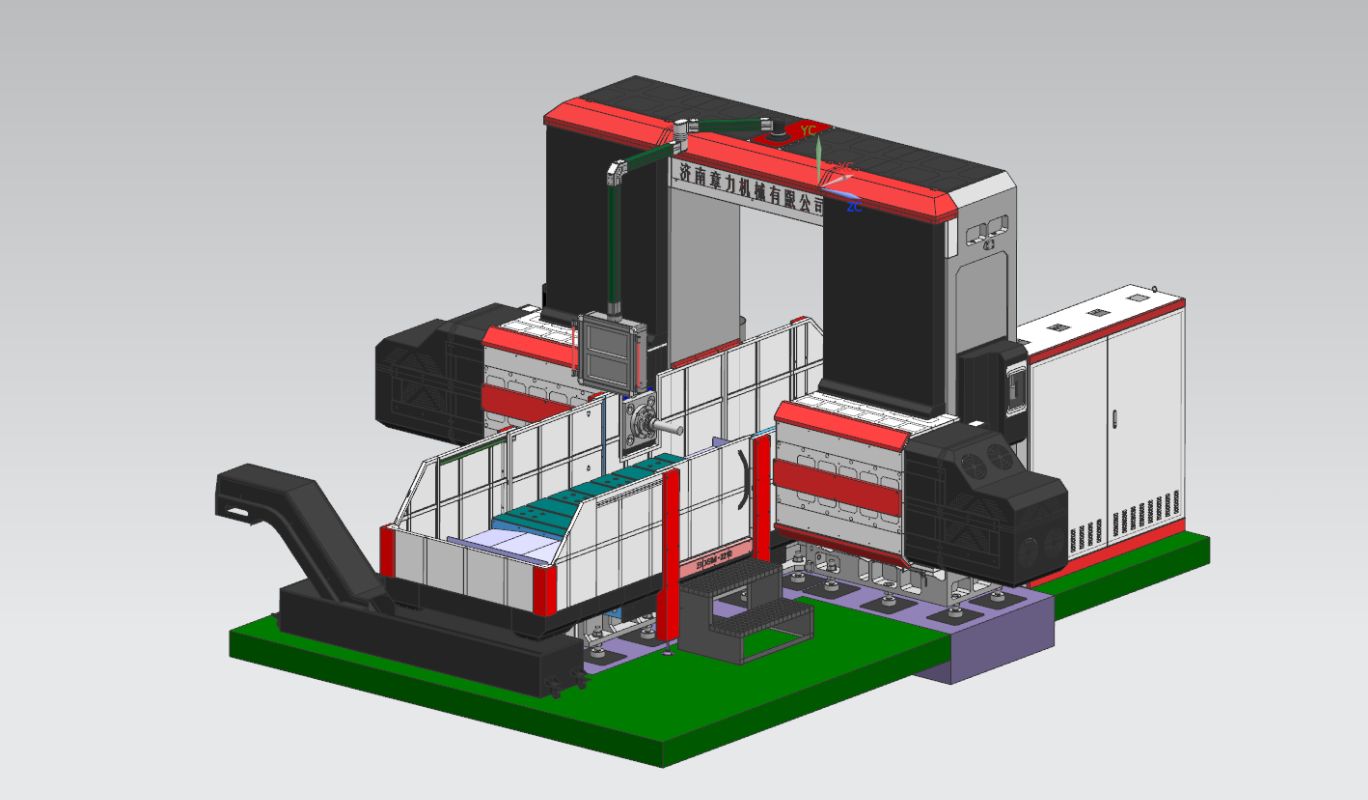
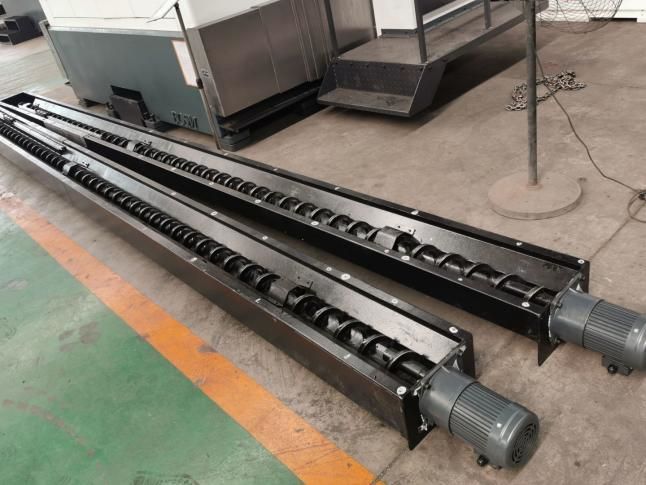
Жұмыс үстелінің астына екі жағына да спиральды және жалпақ тізбекті жоңқа конвейерлері орнатылған, және өркениетті өндірісті жүзеге асыру үшін жоңқаларды спиральды және тізбекті пластиналардың екі сатысы арқылы автоматты түрде жоңқа конвейеріне жеткізуге болады. Жоңқа конвейерінің салқындатқыш сұйық багында салқындатқыш сорғы бар, оны құралдың жұмысы мен қызмет ету мерзімін қамтамасыз ету үшін құралды сыртқы салқындату үшін пайдалануға болады, ал салқындатқыш сұйықты қайта өңдеуге болады.
3Толық сандық сандық басқару жүйесі:
3.1. Чипті бұзу функциясымен адам-машина интерфейсінде чипті бұзу уақыты мен чипті бұзу циклін орнатуға болады.
3.2. Құралды көтеру функциясымен жабдықталған, құралды көтеру қашықтығын адам-машина интерфейсінде орнатуға болады. Қашықтыққа жеткенде, құрал тез көтеріледі, содан кейін жаңқалар лақтырылады, содан кейін ол бұрғылау бетіне тез жіберіліп, автоматты түрде жұмысқа айналдырылады.
3.3. Орталықтандырылған басқару блогы және қолмен ұсталатын блок сандық басқару жүйесін қолданады және USB интерфейсімен және LCD сұйық кристалды дисплеймен жабдықталған. Бағдарламалауды, сақтауды, көрсетуді және байланысты жеңілдету үшін басқару интерфейсінде адам-машина диалогы, қатені өтеу және автоматты дабыл сияқты функциялар бар.
3.4. Жабдық өңдеу алдында тесіктің орнын алдын ала қарау және қайта тексеру функциясына ие және жұмыс өте ыңғайлы.
4Автоматты майлау
Машинаның дәл сызықтық бағыттаушы рельс жұптары, дәл шарлы бұрандалы жұптар және басқа да жоғары дәлдіктегі қозғалыс жұптары автоматты майлау жүйелерімен жабдықталған. Автоматты майлау сорғысы қысымды майды шығарады, ал сандық майлау камерасы майға түседі. Май камерасы маймен толтырылғаннан кейін, жүйенің қысымы 1,4-1,75 МПа-ға дейін көтерілгенде, жүйедегі қысым қосқышы жабылады, сорғы тоқтайды және түсіру клапаны бір уақытта түсіріледі. Жолдағы май қысымы 0,2 МПа-дан төмен түскенде, сандық майлаушы майлау нүктесін толтыра бастайды және бір майды толтыруды аяқтайды. Сандық май бүріккішінің дәл маймен қамтамасыз етілуі және жүйе қысымын анықтаудың арқасында маймен қамтамасыз ету сенімді, әрбір кинематикалық жұптың бетінде май қабығының болуын қамтамасыз етеді, үйкеліс пен тозуды азайтады және қызып кетуден туындаған ішкі құрылымның зақымдануын болдырмайды. Машинаның дәлдігі мен қызмет ету мерзімін қамтамасыз ету үшін. Сырғымалы бағыттаушы рельс жұбымен салыстырғанда, осы машинада қолданылатын домалау сызықтық бағыттаушы рельс жұбының бірқатар артықшылықтары бар:
1 Қозғалыс сезімталдығы жоғары, домалау бағыттаушы рельсінің үйкеліс коэффициенті аз, тек 0,0025 ~ 0,01, ал қозғаушы күш айтарлықтай төмендейді, бұл қарапайым техниканың 1/10 бөлігіне ғана тең.
② Динамикалық және статикалық үйкеліс арасындағы айырмашылық өте аз, ал кейінгі өнімділік өте жақсы, яғни басқару сигналы мен механикалық әрекет арасындағы уақыт аралығы өте қысқа, бұл сандық басқару жүйесінің жауап беру жылдамдығы мен сезімталдығын жақсартуға ықпал етеді.
③Ол жоғары жылдамдықты сызықтық қозғалысқа жарамды және оның лездік жылдамдығы сырғанау бағыттаушы рельстеріне қарағанда шамамен 10 есе жоғары.
④ Ол саңылаусыз қозғалысты жүзеге асыра алады және механикалық жүйенің қозғалыс қаттылығын жақсартады.
⑤Кәсіби өндірушілер шығарған, ол жоғары дәлдікке, жақсы әмбебаптыққа және оңай күтімге ие.
5.Үш осьті лазерлік тексеру:
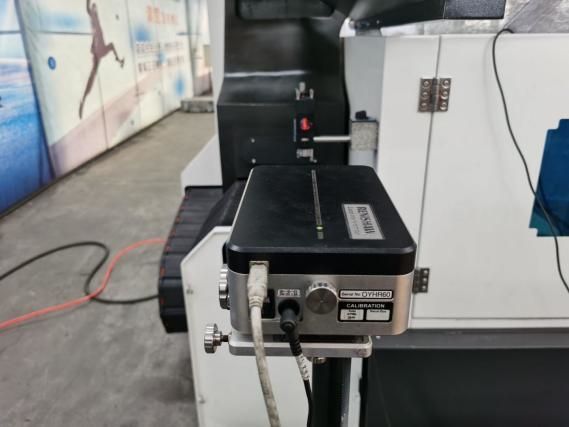
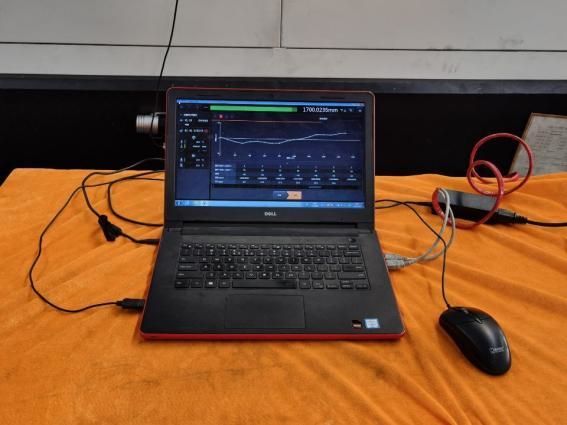
Bosman компаниясының әрбір машинасы Ұлыбританиядағы RENISHAW компаниясының лазерлік интерферометрімен калибрленеді, бұл машинаның динамикалық, статикалық тұрақтылығы мен өңдеу дәлдігін қамтамасыз ету үшін қадам қателігін, кері соққыны, позициялау дәлдігін, қайталау позициялау дәлдігін және т.б. дәл тексеру және өтеу үшін жасалады. Шарикті тексеру Әрбір машина британдық RENISHAW компаниясының шарикті штангасын пайдаланады, бұл машинаның динамикалық, статикалық тұрақтылығы мен өңдеу дәлдігін қамтамасыз ету үшін шынайы шеңбер дәлдігін және машинаның геометриялық дәлдігін калибрлейді және бір уақытта дөңгелек кесу эксперименттерін жүргізеді.
6Машинаны пайдалану ортасы:
6.1. Жабдықты пайдалану ортасына қойылатын талаптар
Дәл өңдеу үшін қоршаған орта температурасының тұрақты деңгейін ұстап тұру маңызды фактор болып табылады.
(1) Қоршаған орта температурасына қойылатын талаптар -10°C-тан 35°C-қа дейін, қоршаған орта температурасы 20°C болғанда ылғалдылық 40%-дан 75%-ға дейін болуы керек.
(2) Машинаның статикалық дәлдігін белгіленген диапазонда сақтау үшін оңтайлы қоршаған орта температурасы 15°C-тан 25°C-қа дейін болуы керек, ал температура айырмашылығы тәулігіне ±2°C-тан аспауы керек.
6.2. Қуат көзінің кернеуі: 3 фазалы, 380 В, кернеудің ауытқуы ±10% аралығында, қуат көзінің жиілігі: 50 Гц.
6.3. Егер пайдалану аймағындағы кернеу тұрақсыз болса, машинаның қалыпты жұмысын қамтамасыз ету үшін машина тұрақтандырылған қуат көзімен жабдықталуы керек.
6.4. Құрылғы сенімді жерге қосуға ие болуы керек: жерге қосу сымы мыс сымнан жасалған, сымның диаметрі 10 мм²-ден кем болмауы керек, ал жерге қосу кедергісі 4 Ом-нан аз болуы керек.
6.5. Жабдықтың қалыпты жұмыс істеуін қамтамасыз ету үшін, егер ауа көзінің сығылған ауасы ауа көзінің талаптарына сай келмесе, машинаның ауа кірер алдында ауа көзін тазарту құрылғысының жиынтығын (ылғалдандырғыш, майсыздандырғыш, сүзгілеу) қосу керек.
6.6. Жабдықты тікелей күн сәулесінен, діріл және жылу көздерінен, жоғары жиілікті генераторлардан, электрлік дәнекерлеу аппараттарынан және т.б. алыс ұстаңыз, бұл машина өндірісінің істен шығуына немесе машина дәлдігінің жоғалуына жол бермейді.
7Техникалық параметрлер:
| Модель | 5020-5Z | |
| Өңдеу дайындамасының максималды өлшемі | Ұзындығы × ені × биіктігі (мм) | 5000×2000×2500 |
| Гантридің максималды берілуі | Ені (мм) | 2300 |
| жұмыс үстелінің өлшемі | Ұзындығы X Ені (мм) | 5000*2000 |
| Үстелге саяхат | Жұмыс үстелі алға және артқа жылжиды (мм) | 5000 |
| Қос рамды көтеру және түсіру | Қос дөңгелегінің жоғары және төмен жүрісі (мм) | 2500 |
| Көлденең қошқар тәрізді бұрғылау басының қуатты басы бір, екі | Саны (2) | 2 |
| Көлденең қошқар тәрізді бұрғылау басының қуатты басы бір, екі | Шпиндель конусы | BT50 |
| Шпиндель жылдамдығы (айн/мин) | 30~5000 | |
| Серво шпиндельді қозғалтқыш қуаты (кВт) | 37*2 | |
| Екі ұршықтың мұрын ұштарының орталықтары арасындағы қашықтық (мм) | 1500-2500 мм | |
| Жалғыз рамның сол және оң жүрісі (мм) | 500 | |
| Қос иіннің сол және оң жүрісі (мм) | 1000 | |
| Екі бағытты позициялау дәлдігі | 300 мм*300 мм | ±0,025 |
| Екі бағытты қайталау позициялау дәлдігі | 300 мм*300 мм | ±0,02 |
| Жалпы салмағы (т) | (шамамен) 55 | Жалпы салмағы (т) |
Өнім санаттары
-

VC сериялы жоғары қаттылықтағы CNC өңдеу орталығы ...
-

HP сериялы көлденең қозғалатын баған сызықтық бағыттаушы...
-

HT сериялы көлденең қозғалатын баған сызықтық бағыттаушы...
-

VS сериялы төрт жолды ауыр жүктемелі CNC өңдеу C...
-

Жоғары қаттылықтағы V сериялы CNC өңдеу орталығы
-

X сериялы қос бағаналы CNC өңдеу орталығы
-

Көлденең 5 осьті CNC өңдеу орталығы TKG1600
-

CNC тік токарлық және фрезерлік композиттік орталық ...
-

GM сериялы жоғары жылдамдықты CNC өңдеу орталығы
-

Жоғары жылдамдықты CNC фрезерлеу GT сериясы
-

Қос шпиндельді CNC токарлық станогы SK32
-

Дөңгелектерге арналған CNC тік өңдеу орталығы RFTV510 ...