


BOSM -4014 қарама-қарсы басты бұрғылау фрезерлік станогы
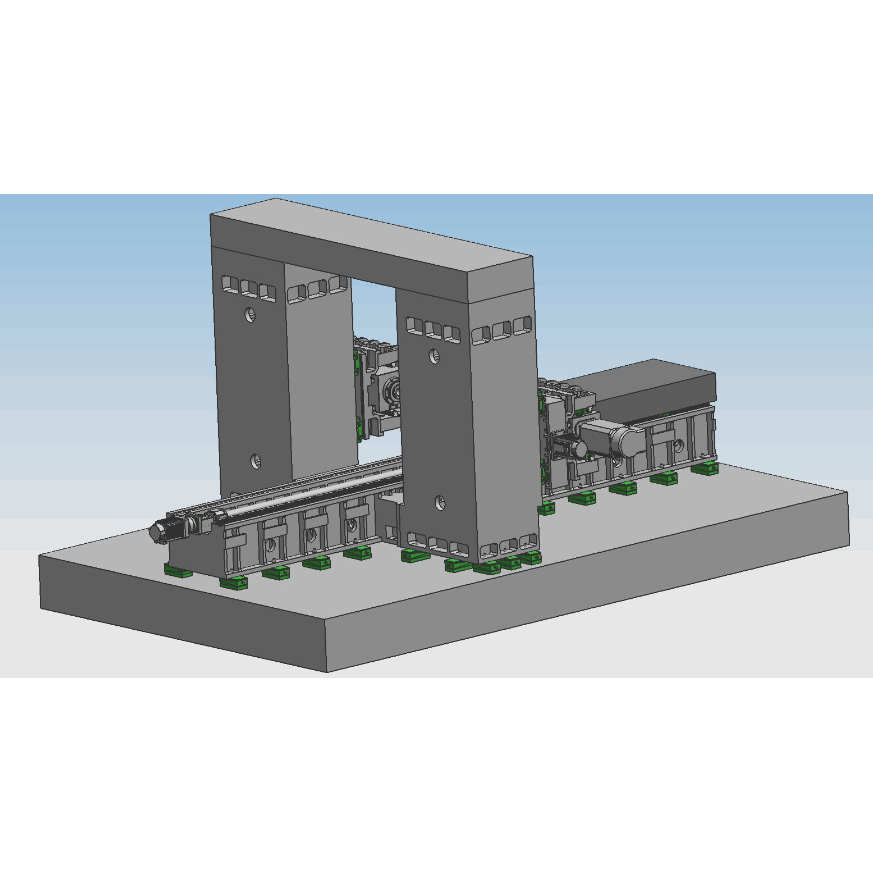
1. Машинаны пайдалану:
BOSM-6000* 1000 бекітілген арқалықты CNC екі бағаналы бастан басына дейін бұрғылау және фрезерлеу станогы - экскаватор иіндерін/таяқшаларын өңдеуге арналған арнайы станок. Жастықша дайындаманы жылдам өңдеуді жүзеге асыра алады, дайындаманы тиімді жүріс диапазонында бұрғылауға, фрезерлеуге және бұрғылауға болады, дайындаманы бір уақытта орнында өңдеуге болады (екінші реттік қысқышты қажет етпейді), тиеу және түсіру жылдамдығы жоғары, орналастыру жылдамдығы жоғары және өңдеу дәлдігі жоғары. Жоғары, жоғары өңдеу тиімділігі.
2.Машина құрылымЕрекше өзгешеліктері:
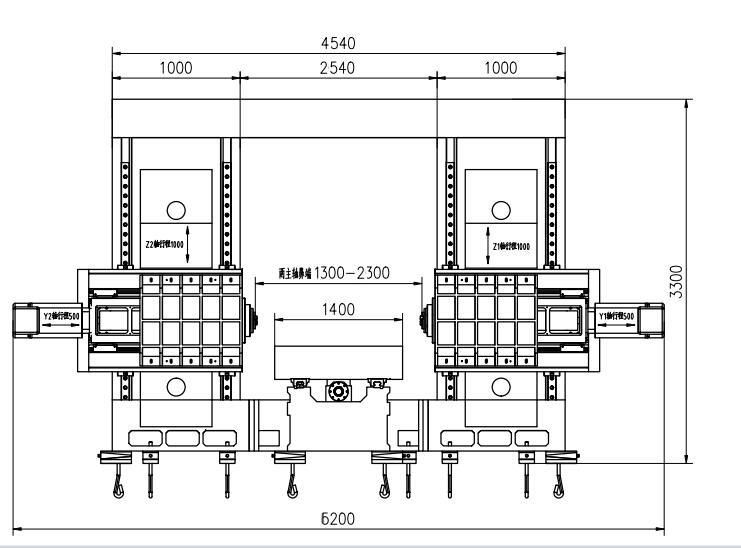
Станоктың негізгі компоненттері: төсек, жұмыс үстелі, сол және оң жақ бағандар, арқалықтар, габаритті байланыстырушы арқалықтар, ершіктер, қошқарлар және т.б., ірі бөлшектер шайыр құмынан, жоғары сапалы сұр шойыннан 250 құймадан жасалған, ыстық құм шұңқырында күйдірілген → дірілмен қартаю → термиялық өңдеу Пешті күйдіру → дірілмен қартаю → дөрекі өңдеу → дірілмен қартаю → ыстық пешті күйдіру → дірілмен қартаю → әрлеу, бөлшектердің теріс кернеуін толығымен жояды және бөлшектердің жұмысын тұрақты ұстайды. Бекітілген төсек, сол және оң жақ бағандар, габарит және жұмыс үстелі қозғалады; ол фрезерлеу, бұрғылау, қайта батыру, қағу және т.б. функцияларын орындайды. Құралды салқындату әдісі сыртқы салқындату болып табылады. Станокта 4 осьті байланыстыруды және 5 осьті бір әрекетті жүзеге асыра алатын 5 беру осьі бар. 2 қуат басы бар. Станоктың осі мен қуат басы төмендегі суретте көрсетілген.X


2.1.Осьтік беріліс қорабының негізгі құрылымы
2.1.1.X осі:Жұмыс үстелі бекітілген төсектің бағыттаушы рельсі бойымен көлденеңінен өзара қозғалады.
X 1-осьті жетек: айнымалы ток серво қозғалтқышы және жоғары дәлдіктегі планетарлық редуктор X осінің сызықтық қозғалысын жүзеге асыру үшін жұмыс үстелінің қозғалысын басқару үшін шарлы бұрандамен басқарылады.
Бағыттаушы рельстің пішіні: екі жоғары беріктіктегі дәлдіктегі сызықтық бағыттаушы рельстерді төсеңіз.
2.1.2 Z1 осі:Қуат басы мен ершік бағанның алдыңғы жағына тігінен орнатылған және баған бағыттаушы рельсі бойымен жоғары және төмен өзара қозғалады.
Z1 осі бойынша беріліс: айнымалы ток серво қозғалтқышы және синхронды доңғалақ Z осі бойынша сызықтық қозғалысты жүзеге асыру үшін ер-тоқымды басқару үшін шарлы бұранданы бұрау үшін қолданылады.
2.1.3 Z2 осі:Қуат басы мен ершік бағанның алдыңғы жағына тігінен орнатылған және баған бағыттаушы рельсі бойымен жоғары және төмен өзара қозғалады.
Z2 осі бойынша беріліс: айнымалы ток серво қозғалтқышы және синхронды доңғалақ Z осі бойынша сызықтық қозғалысты жүзеге асыру үшін ер-тоқымды басқару үшін шарлы бұранданы бұрау үшін қолданылады.
2.1.4 Y1 осі:Қуат басының ершігі оң жақ бағанның алдыңғы жағына тігінен орнатылады және баған бағыттаушы рельсі бойымен солға және оңға қарай өзара қозғалады.
Y1 осі бойынша беріліс: айнымалы ток серво қозғалтқышы және жоғары дәлдіктегі планетарлық редуктор Y1 осінің сызықтық қозғалысын жүзеге асыру үшін шарлы бұранда арқылы қозғалатын қозғағышты басқару үшін қолданылады.
2.1.5 Y2 осі:Қуат басының ершігі оң жақ бағанның алдыңғы жағына тігінен орнатылған және баған бағыттаушы рельсі бойымен солға және оңға қарай өзара қозғалады.
Y2 осі бойынша беріліс: айнымалы ток серво қозғалтқышы және жоғары дәлдіктегі планетарлық редуктор Y2 осі бойынша сызықтық қозғалысты жүзеге асыру үшін шарлы бұранда арқылы қозғалатын қозғағышты басқару үшін қолданылады.
2.2.Бұрғылау және фрезерлеу қуат басының қозғалыс бағыты (1 және 2 қуат басын қоса алғанда) шаршы тармақ құрылымын, ең озық сым-қатты біріктірілген бағыттаушы рельс әдісін қолданады, қатты рельс берік тіреуішпен қоршалған, 4 сызықтық роликті бағыттаушы рельс жұбы басқарылады, ал жетек айнымалы ток серво қозғалтқышын қолданады. Синхронды белдікті (i=2) және дәлдік шарлы бұрандалы беріліс қорабын басқарады, қуат басы синхронды белдік пен синхронды дөңгелек арқылы баяулау үшін серво қозғалтқышын қолданады, ауыр жүктемелі дәлдік бағыттаушы рельс жұбымен басқарылады және тік шарлы бұранданы айналдыру үшін басқарады, қуат басы жоғары және төмен тік қозғалысты жүзеге асырады және бұранда мен серво қозғалтқыштағы машина басының көтергіштік қабілетін азайту үшін азот балансы жолағымен жабдықталған. Z осі бар қозғалтқышта автоматты тежеу функциясы бар. Қуат өшіп қалған жағдайда автоматты тежегіш қозғалтқыш білігін мықтап ұстап тұрады, сондықтан ол айнала алмайды. Жұмыс кезінде бұрғы ұшы дайындамаға тимегенде, ол тез беріледі; бұрғы ұшы дайындамаға тигенде, ол автоматты түрде жұмыс беру режиміне ауысады. Бұрғы ұшы дайындамаға енгенде, ол автоматты түрде жылдам кері оралуға ауысады; Бұрғылау ұшының ұшы дайындамадан шығып, белгіленген қалыпқа жеткенде, жұмыс үстелі автоматты айналымды жүзеге асыру үшін келесі тесік қалыпқа ауысады. Қуат басы сым мен қатты рельстің тіркесімін қолданады, бұл жабдықтың жұмыс жылдамдығын қамтамасыз етіп қана қоймай, сонымен қатар жабдықтың қаттылығын айтарлықтай арттырады. Сондай-ақ, ол соқыр тесік бұрғылау, фрезерлеу, фаскалау, жоңқаны сындыру, жоңқаны автоматты түрде алу және т.б. функцияларын орындай алады, бұл еңбек өнімділігін жақсартады.

(сол жақ қуат басы)
2.3. Чиптерді алу және салқындату
Жұмыс үстелінің астындағы екі жағына спиральды және жалпақ тізбекті жоңқа конвейерлері орнатылған, және жоңқаларды спиральды және тізбекті пластиналардың екі сатысы арқылы автоматты түрде жоңқа конвейеріне шығарып, өркениетті өндірісті жүзеге асыруға болады. Жоңқа конвейерінің салқындатқыш сұйық багында салқындатқыш сорғы бар, оны бұрғылау өнімділігі мен қызмет ету мерзімін қамтамасыз ету үшін құралды сыртқы салқындату үшін пайдалануға болады, ал салқындатқыш сұйықты қайта өңдеуге болады.
3.Толық сандық сандық басқару жүйесі:
3.1.Чипті бұзу функциясымен адам-машина интерфейсінде чипті бұзу уақыты мен чипті бұзу циклін орнатуға болады.
3.2.Құралды көтеру функциясының көмегімен құралды көтеру биіктігін адам-машина интерфейсінде орнатуға болады. Бұрғылау осы биіктікке жеткенде, бұрғы ұшы дайындаманың жоғарғы жағына тез көтеріледі, содан кейін жаңқалар лақтырылады, содан кейін бұрғылау бетіне тез жіберіліп, автоматты түрде жұмысқа айналдырылады.
3.3.Орталықтандырылған басқару блогы және қол блогы сандық басқару жүйесін қолданады және USB интерфейсімен және LCD сұйық кристалды дисплеймен жабдықталған. Бағдарламалауды, сақтауды, көрсетуді және байланысты жеңілдету үшін басқару интерфейсінде адам-машина диалогы, қатені өтеу және автоматты дабыл сияқты функциялар бар.
3.4.Жабдық өңдеу алдында тесіктің орнын алдын ала қарау және қайта тексеру функциясына ие және жұмыс өте ыңғайлы.
4Автоматты майлау
Станоктың дәл сызықтық бағыттаушы рельс жұптары, дәл шарлы бұрандалы жұптары және басқа да жоғары дәлдіктегі қозғалыс жұптары автоматты майлау жүйелерімен жабдықталған. Автоматты майлау сорғысы қысымды майды шығарады, ал сандық майлау камерасы майға түседі. Май камерасы маймен толтырылғаннан кейін, жүйенің қысымы 1,4-1,75 МПа-ға дейін көтерілгенде, жүйедегі қысым қосқышы жабылады, сорғы тоқтайды және түсіру клапаны бір уақытта түсіріледі. Жолдағы май қысымы 0,2 МПа-дан төмен түскенде, сандық майлаушы майлау нүктесін толтыра бастайды және бір майды толтыруды аяқтайды. Сандық май бүріккішінің дәл маймен қамтамасыз етілуі және жүйенің қысымын анықтаудың арқасында маймен қамтамасыз ету сенімді, әрбір кинематикалық жұптың бетінде май қабығының болуын қамтамасыз етеді, үйкеліс пен тозуды азайтады және қызып кетуден туындаған ішкі құрылымның зақымдануын болдырмайды. Станоктың дәлдігі мен қызмет ету мерзімін қамтамасыз ету үшін. Сырғымалы бағыттаушы рельс жұбымен салыстырғанда, бұл станокта қолданылатын домалау сызықтық бағыттаушы рельс жұбы бірқатар артықшылықтарға ие:
1 Қозғалыс сезімталдығы жоғары, домалау бағыттаушы рельсінің үйкеліс коэффициенті аз, тек 0,0025 ~ 0,01, ал қозғаушы күш айтарлықтай төмендейді, бұл қарапайым техниканың 1/10 бөлігіне ғана тең.
② Динамикалық және статикалық үйкеліс арасындағы айырмашылық өте аз, ал кейінгі өнімділік өте жақсы, яғни басқару сигналы мен механикалық әрекет арасындағы уақыт аралығы өте қысқа, бұл сандық басқару жүйесінің жауап беру жылдамдығы мен сезімталдығын жақсартуға ықпал етеді.
③Ол жоғары жылдамдықты сызықтық қозғалысқа жарамды және оның лездік жылдамдығы сырғанау бағыттаушы рельстеріне қарағанда шамамен 10 есе жоғары.
④ Ол саңылаусыз қозғалысты жүзеге асыра алады және механикалық жүйенің қозғалыс қаттылығын жақсартады.
⑤Кәсіби өндірушілер шығарған, ол жоғары дәлдікке, жақсы әмбебаптыққа және оңай күтімге ие.

5Машинаны пайдалану ортасы:
Қуат көзі: үш фазалы AC380V ± 10%, 50Гц ± 1 Қоршаған орта температурасы: 0 ° ~ 45 °
Бесіншіден, негізгі техникалық параметрлер:


| модель | BOSM4014 | |
| Өңдеу дайындамасының максималды өлшемі | Ұзындығы × ені × биіктігі (мм) 4000 × 1600 × 1000 | |
| Гантридің максималды берілуі | Ені (мм) | 2300 |
| жұмыс үстелінің өлшемі | Ұзындығы X Ені (мм) | 4000*1400 |
|
Көлденең рам тәрізді бұрғылау басы қуат басы бір, екі
| Саны (2) | 2 |
| Шпиндель конусы | BT50 | |
| Бұрғылау диаметрі (мм) | Φ2-Φ60 | |
| Түрту диаметрі (мм) | M3-M30 | |
| Фрезерлік кескіш дискінің диаметрі (мм) | 300 | |
| Шпиндель жылдамдығы (айн/мин) | 30~6000 | |
| Серво шпиндельді қозғалтқыш қуаты (кВт) | 37 | |
| Шпиндельдің мұрынының үстел ортасынан қашықтығы (мм) | 650-1150 | |
| Бір рамның сол және оң жүрісі (мм) | 500 | |
| Қостың центрі мен үстел жазықтығы арасындағы қашықтық (мм) | 200-1400 | |
| Қос дөңгелегінің жоғары және төмен жүрісі (мм) | 1200 | |
| Қайталанымдылық | 300 мм*300 мм | ±0,02 |
| Станоктың өлшемдері | Ұзындығы × ені × биіктігі (мм) | сызбаларға сәйкес |
| Жалпы салмағы (т) | (шамамен) 36 | |

Жоғарыда көрсетілген параметрлер алдын ала жобалау параметрлері болып табылады. Нақты жобалауда дайындаманың өңдеу талаптарына және станоктың жобалау талаптарына сәйкес компанияңыздың өңдеу бөлшектерінің талаптарын қанағаттандыру үшін өзгерістер болуы мүмкін.

Өнім санаттары
-

VC сериялы жоғары қаттылықтағы CNC өңдеу орталығы ...
-

HP сериялы көлденең қозғалатын баған сызықтық бағыттаушы...
-

HT сериялы көлденең қозғалатын баған сызықтық бағыттаушы...
-

VS сериялы төрт жолақты ауыр жүктемелі CNC өңдеу C...
-

Жоғары қаттылықтағы V сериялы CNC өңдеу орталығы
-

X сериялы қос бағаналы CNC өңдеу орталығы
-

Көлденең 5 осьті CNC өңдеу орталығы TKG1600
-

CNC тік токарлық және фрезерлік композиттік орталық ...
-

GM сериялы жоғары жылдамдықты CNC өңдеу орталығы
-

Жоғары жылдамдықты CNC фрезерлеу GT сериясы
-

Қос шпиндельді CNC токарлық станогы SK32
-

Дөңгелектерге арналған CNC тік өңдеу орталығы RFTV510 ...